


产品描述
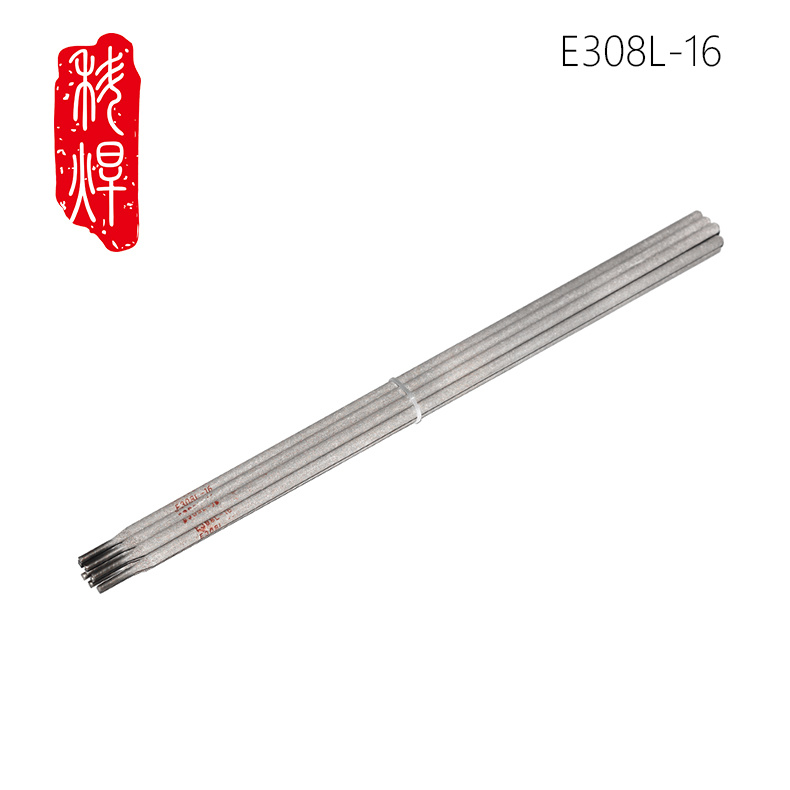
E308L-16的熔敷金属含碳量≤0.04%,属于超低碳不锈钢焊条,这有助于抗晶间腐蚀。用途方面,主要用于合成纤维、化肥、石油设备等,适用于0Cr19Ni10或0Cr19Ni11Ti不锈钢结构。焊接参数包括电流范围和电源类型,比如交直流两用,但建议直流电源以避免焊条发红。
1. 基本信息
型号:E308L-16(对应国标A002,美标AWS E308L-16)。
药皮类型:钛钙型,兼具良好的工艺性能和抗气孔性。
电源类型:交直流两用,但推荐直流电源以减少焊条发红风险。
2. 化学成分与性能
超低碳设计:熔敷金属含碳量≤0.04%,显著提升抗晶间腐蚀能力。
力学性能:抗拉强度≥520 MPa,伸长率≥35%,适用于高要求结构焊接。
低温韧性:部分型号(如A002LT)在-196℃仍保持良好冲击韧性,适合LNG储罐等深冷环境。
3. 用途与适用材料
主要应用领域:合成纤维、化肥、石油设备制造,以及耐硫酸、醋酸等腐蚀性介质的反应器、分离器。
适用材料:
超低碳奥氏体不锈钢(如00Cr19Ni10、0Cr19Ni10)。
工作温度≤300℃的耐腐蚀不锈钢(如0Cr19Ni11Ti)。
4. 焊接参数
电流范围:
φ2.0mm:40~80A
φ3.2mm:70~130A
φ5.0mm:140~200A
操作建议:短弧焊接(弧长2~3mm),避免横向摆动,减少热影响区宽度。
5. 使用注意事项
焊前处理:需在200~250℃烘焙1小时,防止气孔和裂纹。
电流控制:避免过大电流导致焊条发红或熔深不足。
引弧规范:禁止在非焊接区域引弧,建议使用同材质引弧板。
欢迎您的留言咨询

咨询热线 : 0735-2880888 / 400-188-3319
手机号码 : 15096107366(微信同号)
电子邮箱 : 269508353@qq.com
公司地址 : 湖南省郴州市经济开发区石盖塘工业园辉煌路1号
