


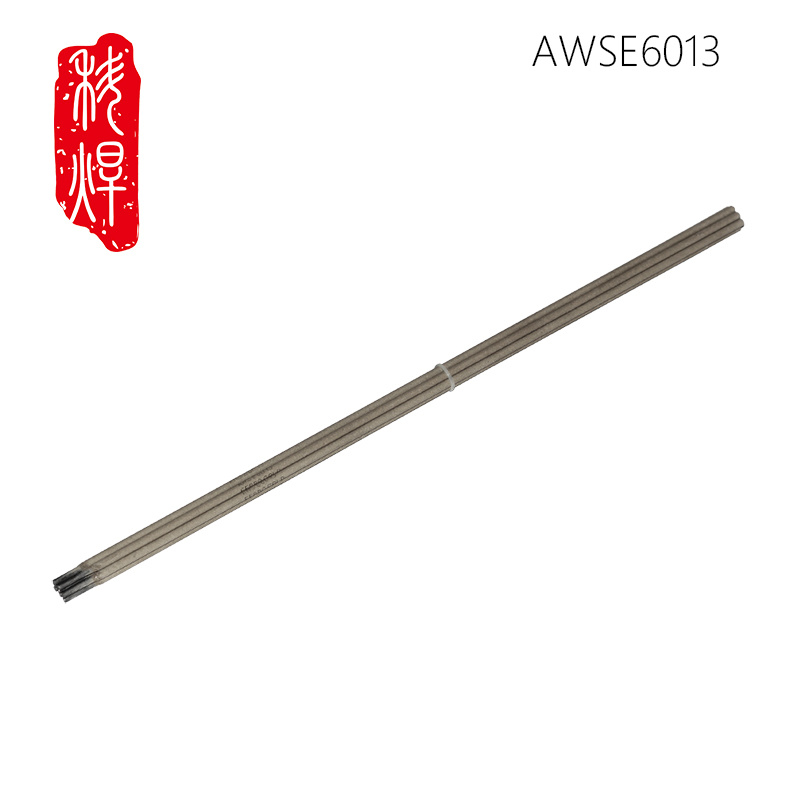
HBS-E-6013
所属分类:
关键词:
焊条 、低碳钢、低合金钢
产品描述
1. 基本属性
型号定义:E6013是美国AWS标准下的碳钢焊条型号。
药皮类型:酸性焊条。
直径范围:1.6-5.8mm,常见规格为2.5mm、3.2mm、4.0mm等。
2. 焊接特性
电源适用性:交直流两用,适合全位置焊接(平焊、立焊、仰焊等)。
电弧性能:电弧稳定、飞溅小、脱渣容易,焊缝表面光洁美观。
熔敷金属抗拉强度:≥60ksi(约420MPa),适用于低碳钢及低合金钢。
3. 适用场景
典型应用:
薄板小件焊接(如厚度≤5mm的钢板)。
短焊缝的间断焊接(如维修、组装)。
对焊缝表面光洁度要求高的盖面焊。
推荐材料:低碳钢(如Q235)、低合金钢(如16Mn),不适用于高强度钢材(如Q345需选J502/J507)。
4. 焊接参数
电流范围(参考):
Φ2.5mm:80-130A
Φ3.2mm:100-160A
Φ4.0mm:130-200A
5. 注意事项
焊前处理:无需烘烤,但受潮后需在150-170℃下烘焙0.5-1小时。
操作建议:适合短弧焊接,避免大电流以减少飞溅;焊后清理熔渣需彻底。
局限性:不适用于高强钢或厚板结构,抗裂性弱于低氢型焊条(如E7016)。
6. 与其他焊条对比
E6013 vs. J422:E6013电弧更稳定,适合薄板;J422抗裂性稍优,但脱渣性较差。
E6013 vs. E7015:E7015为低氢型,抗裂性和强度更高,但操作难度较大。
欢迎您的留言咨询

咨询热线 : 0735-2880888 / 400-188-3319
手机号码 : 15096107366(微信同号)
电子邮箱 : 269508353@qq.com
公司地址 : 湖南省郴州市经济开发区石盖塘工业园辉煌路1号
